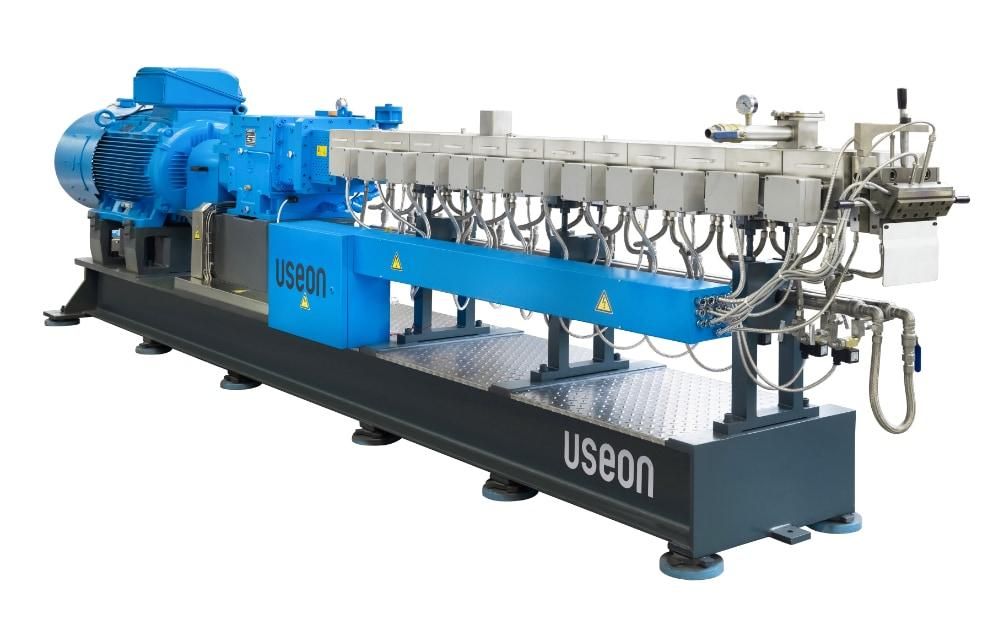

Çift Vidalı Ekstrüderlerde Vida Devri Arttıkça Dispersiyon Kalitesi İyileşir mi?
Çift Vidalı Ekstrüderlerde Vida Devri Arttıkça Dispersiyon Kalitesi İyileşir mi?
USEON, çift vidalı ekstrüzyon proseslerinde vida hızının dispersiyon kalitesi üzerindeki etkilerini ve doğru proses parametrelerinin belirlenmesinde dikkat edilmesi gereken noktaları ele alıyor.
Plastik kompaund, masterbatch ve dolgu maddeli polimer üretiminde homojen karışım elde etmek, nihai ürün kalitesini doğrudan etkileyen önemli faktörlerden biridir.
Üretim sırasında pigment topaklanmaları, dolgu maddesi kümelenmeleri veya renk dağılımında düzensizlikler görüldüğünde, başvurulan ilk yöntemlerden biri vida devrini artırmaktır.
Ancak USEON tarafından yayımlanan teknik değerlendirmeye göre, vida devrinin artırılması her zaman daha iyi dispersiyon sağlamaz. Bazı uygulamalarda karışım kalitesi iyileşirken, bazı durumlarda yalnızca eriyik sıcaklığı yükselir veya malzemenin fiziksel özellikleri olumsuz etkilenebilir.
Dispersiyon ve Dağılım Arasındaki Fark
Çift vidalı ekstrüzyon proseslerinde iki temel karıştırma mekanizması bulunur:
Dispersif karıştırma: Pigment ve dolgu maddelerinin oluşturduğu topakların mekanik gerilmeler yardımıyla parçalanmasını sağlar.
Dağıtıcı karıştırma: Karışımı oluşturan bileşenlerin polimer içerisinde mümkün olduğunca homojen dağılmasını sağlar.
İyi bir ürün kalitesi elde edebilmek için her iki mekanizmanın da uygun şekilde gerçekleşmesi gerekir.
Vida Devrinin Artırılması Prosesi Nasıl Etkiler?
Vida devrinin yükselmesi, ekstrüder içerisindeki bazı bölgelerde kesme hızını artırarak pigment ve dolgu maddesi topaklarının parçalanmasına yardımcı olabilir.
Ancak vida hızındaki değişiklik, aynı zamanda aşağıdaki proses parametrelerini etkileyebilir:
Kesme hızı ve gerilmesi: Mekanik karıştırma etkisi değişir.
Eriyik sıcaklığı: Mekanik enerji girişi nedeniyle sıcaklık yükselebilir.
Malzeme viskozitesi: Kesme hızı ve sıcaklığa bağlı olarak değişebilir.
Doluluk oranı: Vida kanallarındaki malzeme doluluğu farklılaşabilir.
Kalış süresi: Malzemenin ekstrüder içerisinde geçirdiği süre ve akış davranışı değişebilir.
Örneğin vida devrinin 300 rpm'den 600 rpm'ye çıkarılması, belirli bölgelerde kesme hızını artırabilir. Ancak bu değişim, kesme gerilmesinin veya dispersiyon kalitesinin iki katına çıkacağı anlamına gelmez.
Özellikle sıcaklığa duyarlı polimerlerde aşırı mekanik enerji, malzeme bozunmasına veya ürün özelliklerinin kaybolmasına neden olabilir.
Optimum Vida Devri Nasıl Belirlenmeli?
USEON, vida devrinin etkisini değerlendirmek için kontrollü proses denemeleri yapılmasını öneriyor.
İlk aşamada mevcut üretim koşulları kayıt altına alınmalı; hammadde, besleme miktarı, vida konfigürasyonu ve sıcaklık ayarları mümkün olduğunca sabit tutularak vida devri kademeli şekilde değiştirilmelidir.
Her değişiklik sonrasında prosesin kararlı hale gelmesi beklenmeli ve elde edilen numuneler aynı test yöntemleriyle karşılaştırılmalıdır.
Değerlendirme sırasında yalnızca görsel karışım kalitesine değil, gerçek eriyik sıcaklığına, motor yüküne, dispersiyon testlerine ve nihai ürün özelliklerine de dikkat edilmelidir.
Vida Hızını Artırmak Yeterli Olmadığında Ne Yapılmalı?
Vida devrinin yükseltilmesine rağmen dispersiyon kalitesi iyileşmiyorsa, problemin kaynağı farklı olabilir.
Bu durumda hammadde besleme kararlılığı, pigmentlerin ıslanması, plastifikasyon koşulları, malzeme besleme noktaları ve vida elemanlarının konfigürasyonu incelenmelidir.
Ayrıca dolgu maddelerinin yüzey özellikleri, polimer ile uyumluluk ve kullanılan dispersiyon yardımcıları da değerlendirilmelidir.
Sonuç: En Yüksek Vida Devri Değil, En Uygun Proses Koşulu
Çift vidalı ekstrüzyon sistemlerinde başarılı bir üretim için amaç, mümkün olan en yüksek vida devrine ulaşmak değil; hedeflenen üretim kapasitesinde, ürün kalitesini ve proses kararlılığını sağlayan optimum çalışma koşullarını belirlemektir.
USEON'un teknik değerlendirmesi, vida devri ile dispersiyon kalitesi arasındaki ilişkinin yalnızca mekanik hız üzerinden değil, bütün proses parametreleri birlikte ele alınarak değerlendirilmesi gerektiğini vurguluyor.
Polmak Plastik, USEON çift vidalı ekstrüzyon sistemleriyle ilgili uygulamalarda müşterilerine makine ve proses seçimi konusunda destek sunmaktadır.
Kaynak: USEON Technology - Does Higher Screw Speed Improve Dispersion in a Twin-Screw Extruder? (7 Kasım 2026)
https://www.useon.com/know-how/twin-screw-extruder-screw-speed-dispersion/
HABER ARŞİVİ İÇİN TIKLAYINIZ